Հայերեն
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Շշալցված ջրի արտադրության գիծ. 10 գործոն նախքան ներդրումը
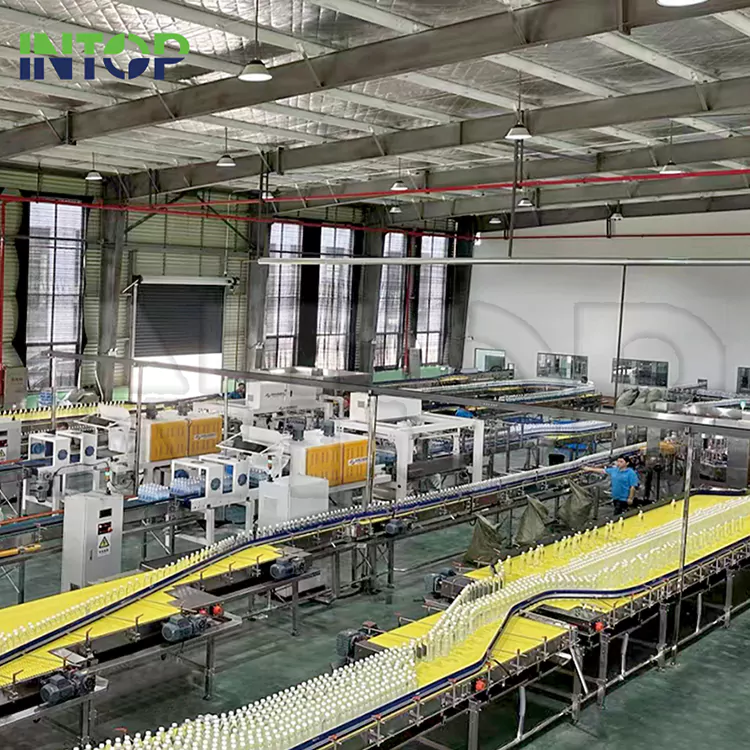
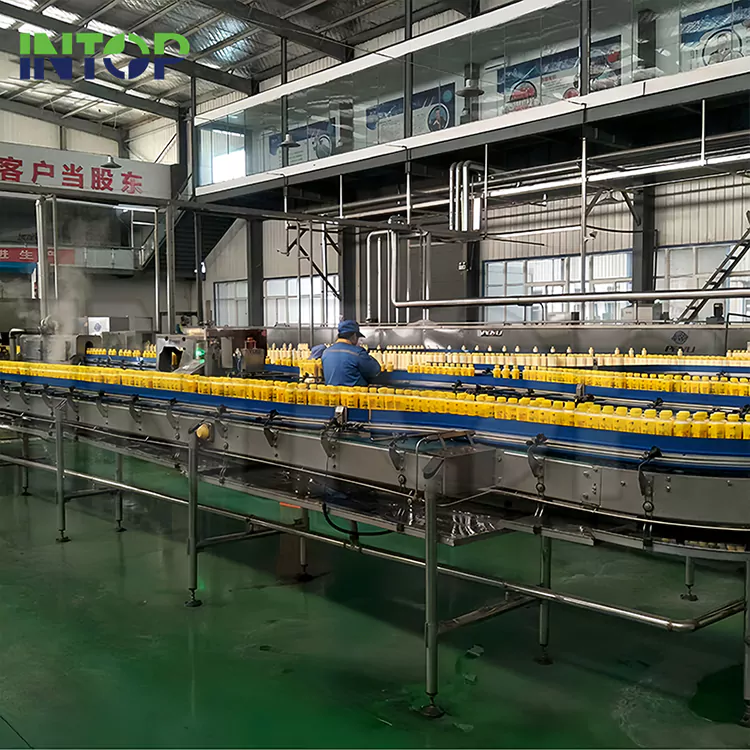
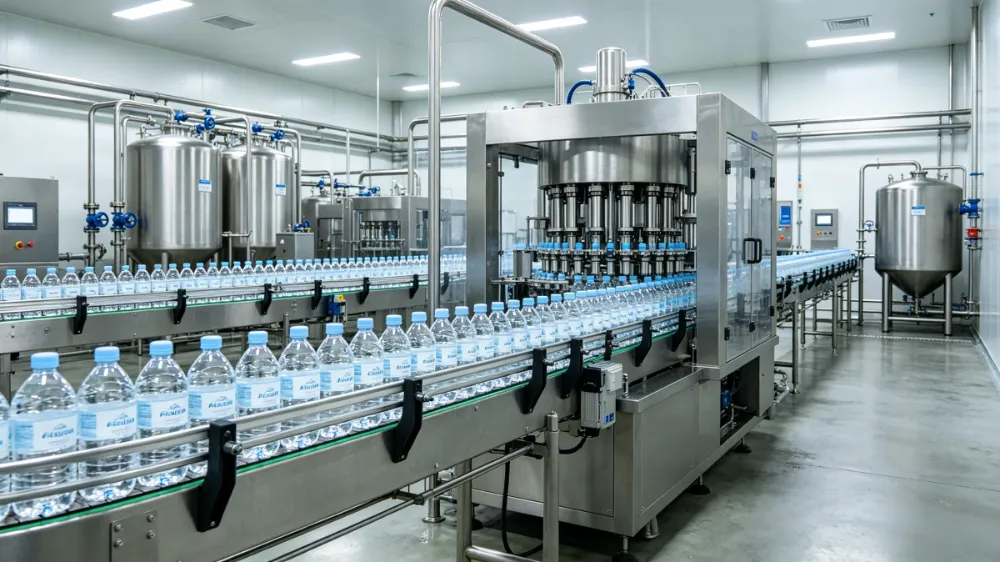
Շշալցված ջրի արտադրության գծերդա պարզապես ջրի մաքրման, լցման և փաթեթավորման սարքավորումների համակցություն չէ: Շշալցված ջրի գործարանի երկարաժամկետ աշխատանքը կախված է նրանից, թե արդյոք յուրաքանչյուր հատված ճիշտ է համապատասխանում ջրի աղբյուրին, արտադրության թիրախին, շշի նախագծմանը, գործառնական միջավայրին և համապատասխանության պահանջներին:
Արտադրության շատ խնդիրներ առաջանում են ոչ թե առանձին մեքենաների, այլ տեղադրումից առաջ ընդունված որոշումների պատճառով, ինչպիսիք են ոչ պիտանի մաքրման գործընթացների ընտրությունը, չափից մեծ հզորությունը կամ սպասարկման պահանջների անտեսումը:
Նախքան շշալցված ջրի ձեռնարկությունում ներդրումներ կատարելը, հետևյալ գործոնները պետք է գնահատվեն՝ կայուն որակով, կառավարելի գործառնական ծախսերով և ապագա ընդլայնման ճկունությամբ արտադրական համակարգ կառուցելու համար:
1. Սկսեք հում ջրի վերլուծությունից, այլ ոչ թե սարքավորումների ընտրությամբ
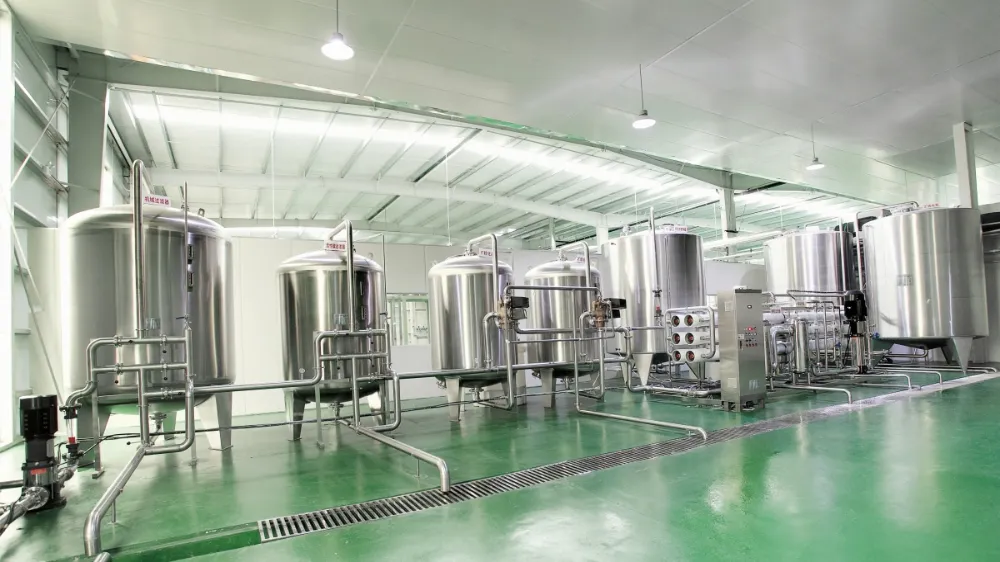
Մաքրման համակարգը շշալցված ջրի նախագծի հիմքն է: Ջրի տարբեր աղբյուրներ պահանջում են մաքրման տարբեր գործընթացներ, և ստանդարտ կոնֆիգուրացիան չի կարող փոխարինել իրական լաբորատոր վերլուծությանը:
Ստորերկրյա ջրերը կարող են պարունակել երկաթի, մանգանի, կարծրության կամ լուծված հանքանյութերի ավելի բարձր մակարդակ, մինչդեռ քաղաքային ջուրը հաճախ պահանջում է լրացուցիչ քլորի հեռացում և օրգանական հսկողություն:
Ջրի մաքրման տիպիկ գործընթացը կարող է ներառել ավազի ֆիլտրացում՝ կասեցված պինդ նյութերի հեռացման համար, ակտիվացված ածխածնի ֆիլտրում՝ քլորի և օրգանական նյութերի նվազեցման համար, ջրի փափկեցում կամ հակասկալանտային չափաբաժիններ՝ կարծրության վերահսկման համար, հակադարձ օսմոզ (RO)՝ լուծված պինդ նյութերի նվազեցման համար, և ուլտրամանուշակագույն մանրէազերծում կամ օզոնային բուժում՝ վերջնական ախտահանման համար:
Նախքան մաքրման սարքավորումներ ընտրելը, հում ջուրը պետք է գնահատվի այնպիսի պարամետրերի միջոցով, ինչպիսիք են TDS մակարդակը, հաղորդունակությունը, կարծրությունը, pH արժեքը, երկաթի և մանգանի պարունակությունը և մանրէաբանական ցուցանիշները:
RO մեմբրանի ընտրությունը, վերականգնման արագությունը և նախնական մշակման ձևավորումն այնուհետև պետք է հաշվարկվեն այս արդյունքների համաձայն: Մաքրման ոչ պիտանի դիզայնը կարող է մեծացնել քիմիական սպառումը, կրճատել թաղանթի ծառայության ժամկետը և շահագործման ընթացքում ստեղծել ջրի անկայուն որակ:
2. Ընտրեք արտադրական հզորությունը փաստացի պահանջարկի հիման վրա
Արտադրական հզորությունը պետք է համապատասխանի շուկայի պահանջարկին, այլ ոչ թե պարզապես ընտրի ամենամեծ հասանելի մոդելը:
Չափազանց մեծ շշալցված ջրի արտադրության գիծը կարող է մեծացնել նախնական ներդրումները՝ միաժամանակ ստեղծելով ավելորդ էներգիայի սպառում, պահպանման պահանջներ և սարքավորումների մաշվածություն: Մյուս կողմից, անբավարար հզորությունը կարող է սահմանափակել ապագա աճը և պահանջել սարքավորումների վաղաժամկետ արդիականացում:
Տիպիկ հզորությունների միջակայքերը ներառում են.
|
Կարողությունների միջակայք |
Ընդհանուր Դիմում |
|
2000–6000 շիշ ժամում |
Փոքր տարածաշրջանային շշալցված ջրի գործարաններ |
|
8000–18000 շիշ ժամում |
Միջին կոմերցիոն արտադրություն |
|
24000+ շիշ ժամում |
Խմիչքի լայնածավալ գործառնություններ |
Հզորության պլանավորումը պետք է հաշվի առնի ակնկալվող օրական արտադրանքը, աշխատանքային ժամերը, շշերի չափի տատանումները, սեզոնային պահանջարկի փոփոխությունները և ապագա հնարավոր ընդլայնումը:
Արտադրության ճկուն դիզայնը հաճախ ավելի արժեքավոր է, քան սկզբնական ներդրումային փուլում ամենաբարձր արդյունքի ընտրությունը:
3. Գնահատեք շշերի արտադրության տարբերակները
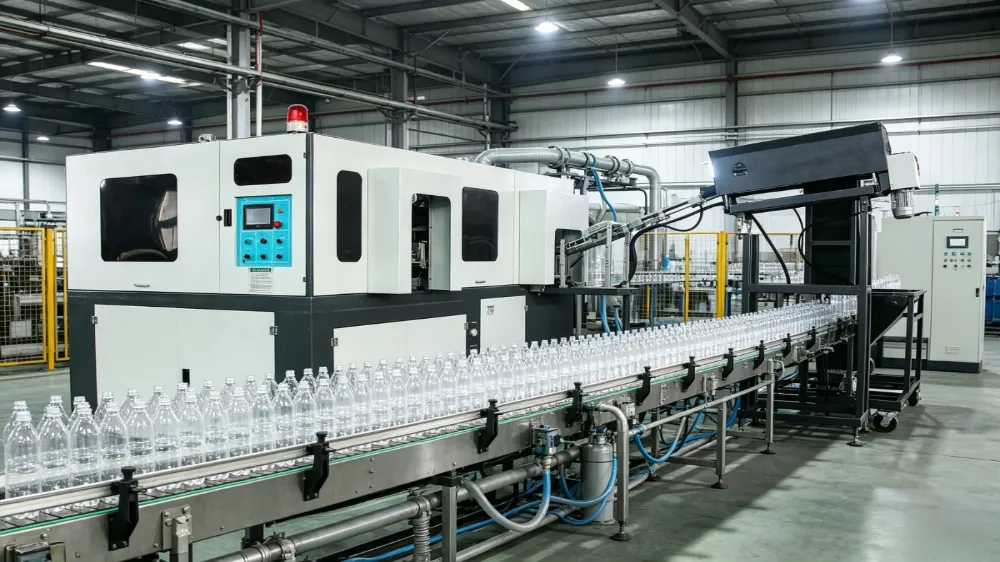
PET շշերի մատակարարումը ևս մեկ կարևոր որոշում է ծրագրի պլանավորման ընթացքում: Շշերը կարելի է ձեռք բերել կամ արտաքին մատակարարներից կամ արտադրվել գործարանի ներսում՝ օգտագործելով շշերի փչման համակարգ:
Պատրաստի շշերի գնումը սովորաբար պահանջում է ավելի քիչ նախնական ներդրումներ և հարմար է արտադրության սահմանափակ ծավալով կամ սահմանափակ գործարանային տարածք ունեցող նախագծերի համար: Այնուամենայնիվ, պետք է հաշվի առնել նաև տրանսպորտային ծախսերը, պահեստավորման պահանջները և կախվածությունը արտաքին մատակարարներից:
PET նախածանցից շշեր արտադրելը լրացուցիչ ներդրումներ է պահանջում փչող մեքենաների, կաղապարների, կոմպրեսորների և սպասարկման համակարգերում: Այս մոտեցումը կարող է ապահովել շշերի մատակարարման ավելի լավ վերահսկողություն և նվազեցնել փաթեթավորման լոգիստիկ ճնշումը, երբ արտադրության ծավալը մեծ է, իսկ պահանջարկը՝ կայուն:
Արտաքին շշերի մատակարարման և ներքին փչման միջև ընտրությունը պետք է հիմնված լինի արտադրության մասշտաբի, շշերի բնութագրերի, գործառնական ծախսերի վերլուծության և երկարաժամկետ ընդլայնման ծրագրերի վրա:
4. Լրացման հիգիենան կախված է սարքավորումների դիզայնից
Քանի որ շշալցված ջուրն ունի ցածր թթվայնություն և սովորաբար չի պարունակում կոնսերվանտներ, լցնելու ընթացքում աղտոտման վերահսկումը կարևոր է:
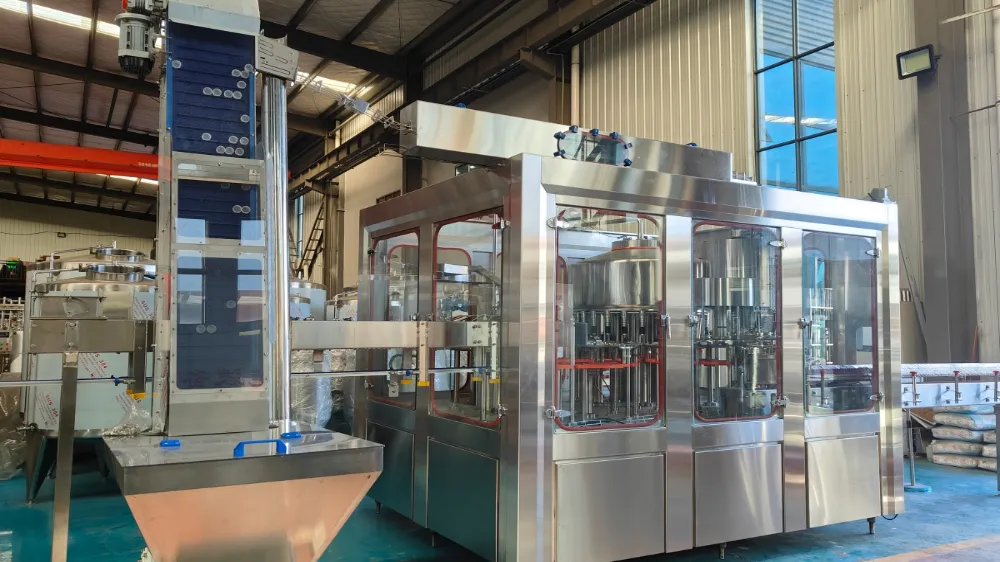
Ժամանակակից լցոնման համակարգերը սովորաբար օգտագործում են ողողող լցոնող մոնոբլոկ՝ շշերի փոխանցման կետերը նվազեցնելու և հիգիենայի հսկողությունը բարելավելու համար: Այնուամենայնիվ, լցավորման ընդհանուր դիզայնը պետք է գնահատվի մեքենայի արագությունից դուրս:
Շշի պարանոցի հետ աշխատելը կարևոր է, քանի որ շշի ներքին մակերեսի հետ շփումը կարող է մեծացնել աղտոտման ռիսկերը լցնելուց առաջ: Կափարիչների մշակման համակարգերը պետք է նաև ապահովեն վերահսկվող պահեստավորման, կերակրման և ստերիլիզացման ընթացակարգեր՝ հիգիենայի պայմանները պահպանելու համար:
Լրացման միջավայրը ևս մեկ հիմնական նկատառում է: Զտված օդային համակարգերը և վերահսկվող արտադրական տարածքները օգնում են պահպանել կայուն պայմանները շահագործման ընթացքում:
Լրացման բաժինը պետք է աջակցի նաև CIP (Clean-In-Place) ընթացակարգերին: Արդյունավետ մաքրման ցիկլերը նվազեցնում են պարապուրդի ժամանակը և պարզեցնում սովորական սպասարկումը:
5. Ստուգեք նյութի ընտրությունը ջրի հետ շփման բաղադրիչների համար
Նյութերի ընտրությունն ուղղակիորեն ազդում է հիգիենայի կատարման, ամրության և պահպանման պահանջների վրա:
Ջրի հետ շփման բաղադրիչների համար գնահատումը պետք է կենտրոնանա չժանգոտվող պողպատի դասի, մակերեսի հարդարման, կոռոզիոն դիմադրության, եռակցման որակի և մաքրման մատչելիության վրա:
Սննդի չժանգոտվող պողպատը, ինչպիսին է 304 կամ 316, սովորաբար համարվում է ջրի բնութագրերի և գործընթացի պահանջների համաձայն: Պատշաճ ընտրված նյութական կառուցվածքն օգնում է նվազեցնել կոռոզիայի ռիսկերը և աջակցում է երկարաժամկետ սանիտարահիգիենիկ աշխատանքին:
Նյութերի բնութագրերը պետք է հստակորեն սահմանվեն նախքան արտադրությունը, որպեսզի խուսափեն ոչ պիտանի բաղադրիչների հետևանքով առաջացած հետագա սպասարկման խնդիրներից:
6. Ավտոմատացման մակարդակը որոշում է աշխատանքի և ընդլայնման ծախսերը
Լրացնելուց հետո փաթեթավորման գործընթացները հաճախ որոշում են աշխատուժի պահանջները և արտադրության ընդհանուր արդյունավետությունը:
Ներքևում գտնվող հատվածը կարող է ներառել պիտակավորման, թաղանթի փաթաթման, ստվարաթղթե փաթեթավորման և ծղոտե երեսպատման համակարգեր: Ավտոմատացման հարմար մակարդակը կախված է արտադրության արագությունից, աշխատուժի առկայությունից և ապագա աճի ակնկալիքներից:
Արտադրության ավելի փոքր ծավալների դեպքում կիսաավտոմատ փաթեթավորումը կարող է ապահովել բավարար արդյունավետություն՝ միաժամանակ պահպանելով ներդրումները ավելի ցածր: Ավելի բարձր արագությամբ գծերի համար չափազանց մեծ ձեռքով բեռնաթափումը կարող է առաջացնել աշխատուժից կախվածություն, արտադրության հետաձգումներ և փաթեթավորման անհամապատասխան որակ:
Ավտոմատացման փուլային մոտեցումը թույլ է տալիս գործարաններին աստիճանաբար բարելավել արդյունավետությունը, քանի որ արտադրության ծավալը մեծանում է սկզբում անհարկի ավտոմատացման մեջ ներդրումներ կատարելու փոխարեն:
7. Գնահատեք գործառնական արժեքը միայն սարքավորումների գնի փոխարեն
Սարքավորման սկզբնական գնանշումը ներկայացնում է ընդհանուր ներդրումների միայն մի մասը: Երկարաժամկետ գործառնական ծախսերը հաճախ ավելի մեծ ազդեցություն են ունենում ծրագրի տնտեսության վրա:
Էներգիայի սպառումը պետք է գնահատվի այնպիսի գործոնների միջոցով, ինչպիսիք են RO պոմպի հզորության պահանջները, օդային կոմպրեսորների արդյունավետությունը, ջեռուցման պահանջարկը և սպասման ռեժիմում էներգիայի օգտագործումը:
Պետք է հաշվի առնել նաև սպառվող փոխարինման ծախսերը, ներառյալ RO մեմբրանները, ֆիլտրային միջավայրերը, ուլտրամանուշակագույն լամպերը և օզոնային համակարգի բաղադրիչները:
Ջրի վերականգնման արդյունավետությունը ևս մեկ կարևոր գործոն է, հատկապես այն շրջաններում, որտեղ ջրային ռեսուրսները սահմանափակ են: Վերականգնման ավելի բարձր մակարդակը կարող է նվազեցնել ջրի թափոնները և բարելավել երկարաժամկետ շահագործման տնտեսությունը:
Հետևաբար, սեփականության ընդհանուր արժեքը որոշվում է ամենօրյա շահագործման, պահպանման հաճախականության և ռեսուրսների սպառման, այլ ոչ միայն սարքավորումների սկզբնական գնի հիման վրա:
8. Խուսափեք պլանավորման ընդհանուր սխալներից մինչև տեղադրումը
Շշալցված ջրի նախագծերում մի շարք խնդիրներ առաջանում են սարքավորումների արտադրությունից առաջ կայացված որոշումներից:
Ընդհանուր սխալներից մեկը մաքրման սարքավորումներ ընտրելն է առանց ջրի ամբողջական փորձարկման: Ստանդարտ մաքրման փաթեթը կարող է արդյունավետ չլինել, եթե հումքի իրական ջրի բնութագրերը տարբերվում են սպասվող պայմաններից:
Մեկ այլ խնդիր է արտադրական հզորությունների ընտրությունը՝ առանց շուկայի պահանջարկը հաշվի առնելու։ Ավելորդ կարողությունները մեծացնում են ներդրումային ճնշումը, մինչդեռ անբավարար կարողությունները կարող են սահմանափակել հետագա զարգացումը:
Գործարանային դասավորությունը նույնպես պետք է վաղ դիտարկել: Պահպանման, սպասարկման հասանելիության, կոմունալ ծառայությունների կամ ապագա ընդլայնման համար սահմանափակ տարածքը կարող է ազդել տեղադրումից հետո արտադրության արդյունավետության վրա:
Համապատասխանության փաստաթղթերը ևս մեկ ոլորտ է, որը չպետք է հետաձգվի: Տեխնիկական փաստաթղթերի պատրաստումը միայն տեղադրումից հետո կարող է առաջացնել փոփոխությունների լրացուցիչ պահանջներ և շահագործման հետաձգումներ:
9. Հաշվի առեք Համապատասխանությունը և փաստաթղթավորումը վաղաժամ
Մանրածախ շուկաներ, հյուրանոցներ կամ արտահանման ուղղություններ մատակարարվող շշալցված ջրի համար ծրագրի պլանավորման ընթացքում պետք է ներառվեն համապատասխանության պահանջները:
Փաստաթղթերը սովորաբար ներառում են սննդամթերքի հետ շփման նյութերի վկայագրերը, սարքավորումների գծագրերը, եռակցման գրառումները, տեղադրման գրառումները, շահագործման ձեռնարկները և որակի ստուգման փաստաթղթերը:
Փաստաթղթերի ամբողջական համակարգն ապահովում է ավելի սահուն գործարկում, ավելի հեշտ սպասարկում և ավելի լավ նախապատրաստում ապագա աուդիտի համար:
10. Նախքան սարքավորում ընտրելը պատրաստեք հիմնական տեղեկատվությունը
Նախքան շշալցված ջրի արտադրության գիծը գնահատելը, պետք է պատրաստվեն մի քանի տեխնիկական մանրամասներ, ներառյալ չմշակված ջրի վերլուծության հաշվետվությունը, շշերի և գլխարկի բնութագրերը, պահանջվող արտադրական հզորությունը, գործարանի դասավորության գծագիրը և թիրախային շուկայի պահանջները:
Նախագծման վաղ փուլում այս տեղեկատվության տրամադրումը թույլ է տալիս ինժեներներին ավելի ճշգրիտ որոշել բուժման համապատասխան գործընթացը, լրացման կոնֆիգուրացիան, ավտոմատացման մակարդակը և տեղադրման պահանջները:
Հաճախակի տրվող հարցեր Bottled-ի մասինՋրի արտադրության գծեր
Ո՞րն է ամենակարևոր գործոնը շշալցված ջրի արտադրության գիծ ընտրելիս:
Ամենակարևոր գործոնը սարքավորումների դիզայնի համապատասխանությունն է իրական ջրի որակի, արտադրության պահանջների և շահագործման պայմանների հետ:
Արդյո՞ք հակադարձ օսմոզ է պահանջվում շշալցված ջրի բոլոր բույսերի համար:
Ոչ. RO պահանջները կախված են չմշակված ջրի բնութագրերից և ջրի ցանկալի ստանդարտից: Որոշ նախագծեր կարող են պահանջել ամբողջական RO բուժում, մինչդեռ մյուսները կարող են օգտագործել ավելի պարզ ֆիլտրման գործընթացներ:
Արդյո՞ք գործարանը պետք է արտադրի PET շշեր ներսում:
Դա կախված է արտադրության ծավալից, շշերի պահանջարկից, ներդրումային բյուջեից և առկա տարածքից: Ավելի մեծ ծավալի գործառնությունները հաճախ օգուտ են քաղում ներքին շշերի փչումից:
Ինչ չժանգոտվող պողպատ է օգտագործվում շշալցված ջրի սարքավորումներում:
Ջրի հետ շփման բաղադրիչները սովորաբար գնահատվում են ըստ չժանգոտվող պողպատի դասի, կոռոզիոն դիմադրության և հիգիենայի պահանջների: 304 և 316 չժանգոտվող պողպատը լայնորեն համարվում է սննդի և խմիչքների օգտագործման համար:
Ինչպե՞ս է CIP-ն բարելավում շշալցված ջրի արտադրությունը:
CIP-ը թույլ է տալիս մաքրման ընթացակարգերն իրականացնել առանց սարքավորումների լայնածավալ ապամոնտաժման՝ նվազեցնելով պարապուրդի ժամանակը և օգնելով պահպանել հիգիենայի կայուն պայմանները:
Որքա՞ն գործարանային տարածք է անհրաժեշտ շշալցված ջրի արտադրության գծի համար:
Տարածքի պահանջները կախված են արտադրական հզորությունից, շշի չափից, մաքրման համակարգի ձևավորումից, պահեստավորման կարիքներից և փաթեթավորման ավտոմատացման մակարդակից:
Ի՞նչն է ազդում շշալցված ջրի գործարանի շահագործման արժեքի վրա:
Էներգիայի սպառումը, մեմբրանի փոխարինումը, սպառվող նյութերը, աշխատուժի պահանջները, սպասարկման հաճախականությունը և ջրի վերականգնման արդյունավետությունը ազդում են երկարաժամկետ շահագործման ծախսերի վրա:
Ի՞նչ տեղեկատվություն պետք է պատրաստվի նախքան նախագծի նախագծում խնդրելը:
Ճշգրիտ պլանավորման համար սովորաբար պահանջվում է ջրի վերլուծության հաշվետվություն, շշերի բնութագրերը, արտադրության թիրախը, գործարանի դասավորությունը և շուկայի պահանջները:
Եզրակացություն
Շշալցված ջրի հաջող նախագիծը կախված է սարքավորումների տեղադրումից առաջ կայացված որոշումներից: Ջրի որակի վերլուծությունը, հզորությունների պլանավորումը, լցավորման հիգիենան, նյութերի ընտրությունը, ավտոմատացման ռազմավարությունը և գործառնական ծախսերի գնահատումը բոլորն ազդում են երկարաժամկետ աշխատանքի վրա:
Շշալցված ջրի արտադրության գիծ ընտրելը, հետևաբար, պետք է հիմնված լինի ինժեներական պահանջների և ապագա շահագործման պայմանների վրա, այլ ոչ միայն սարքավորումների գնի վրա:
INTOP Machinery-ն կենտրոնանում է բանտապահ շշալցված ջրի արտադրության համակարգերի վրա՝ ապահովելով ինժեներական աջակցություն՝ սկսած ջրի մաքրման նախագծումից մինչև լցոնում և փաթեթավորում գլոբալ նախագծերի համար:
Առնչվող նորություններ
- Ի՞նչն է դարձնում ելակի հյութի արտադրության գիծը արդյունավետ, անվտանգ և պատրաստ կոմերցիոն մասշտաբի համար:
- Ինչպես կառուցել հյութերի արտադրության գիծ, որը կկարգավորի մրգերի մի քանի տեսակներ
- Ինչ է անհրաժեշտ էներգետիկ ըմպելիքների արտադրության գիծը համաշխարհային պահանջարկի համար մեծացնելու համար
- Ինչպե՞ս է ջրի մաքրման համակարգը աշխատում ըմպելիքների արտադրության գծում:
- Ինչպես ընտրել CIP համակարգ բազմաբնույթ ըմպելիքների արտադրության գծերի համար
- Ինչպե՞ս է աշխատում բույսերի վրա հիմնված ըմպելիքների արտադրության գիծը:
Ինձ հաղորդագրություն թողեք